나노크랙을 유도해 잡은 신축성 OLED의 효율과 신장률
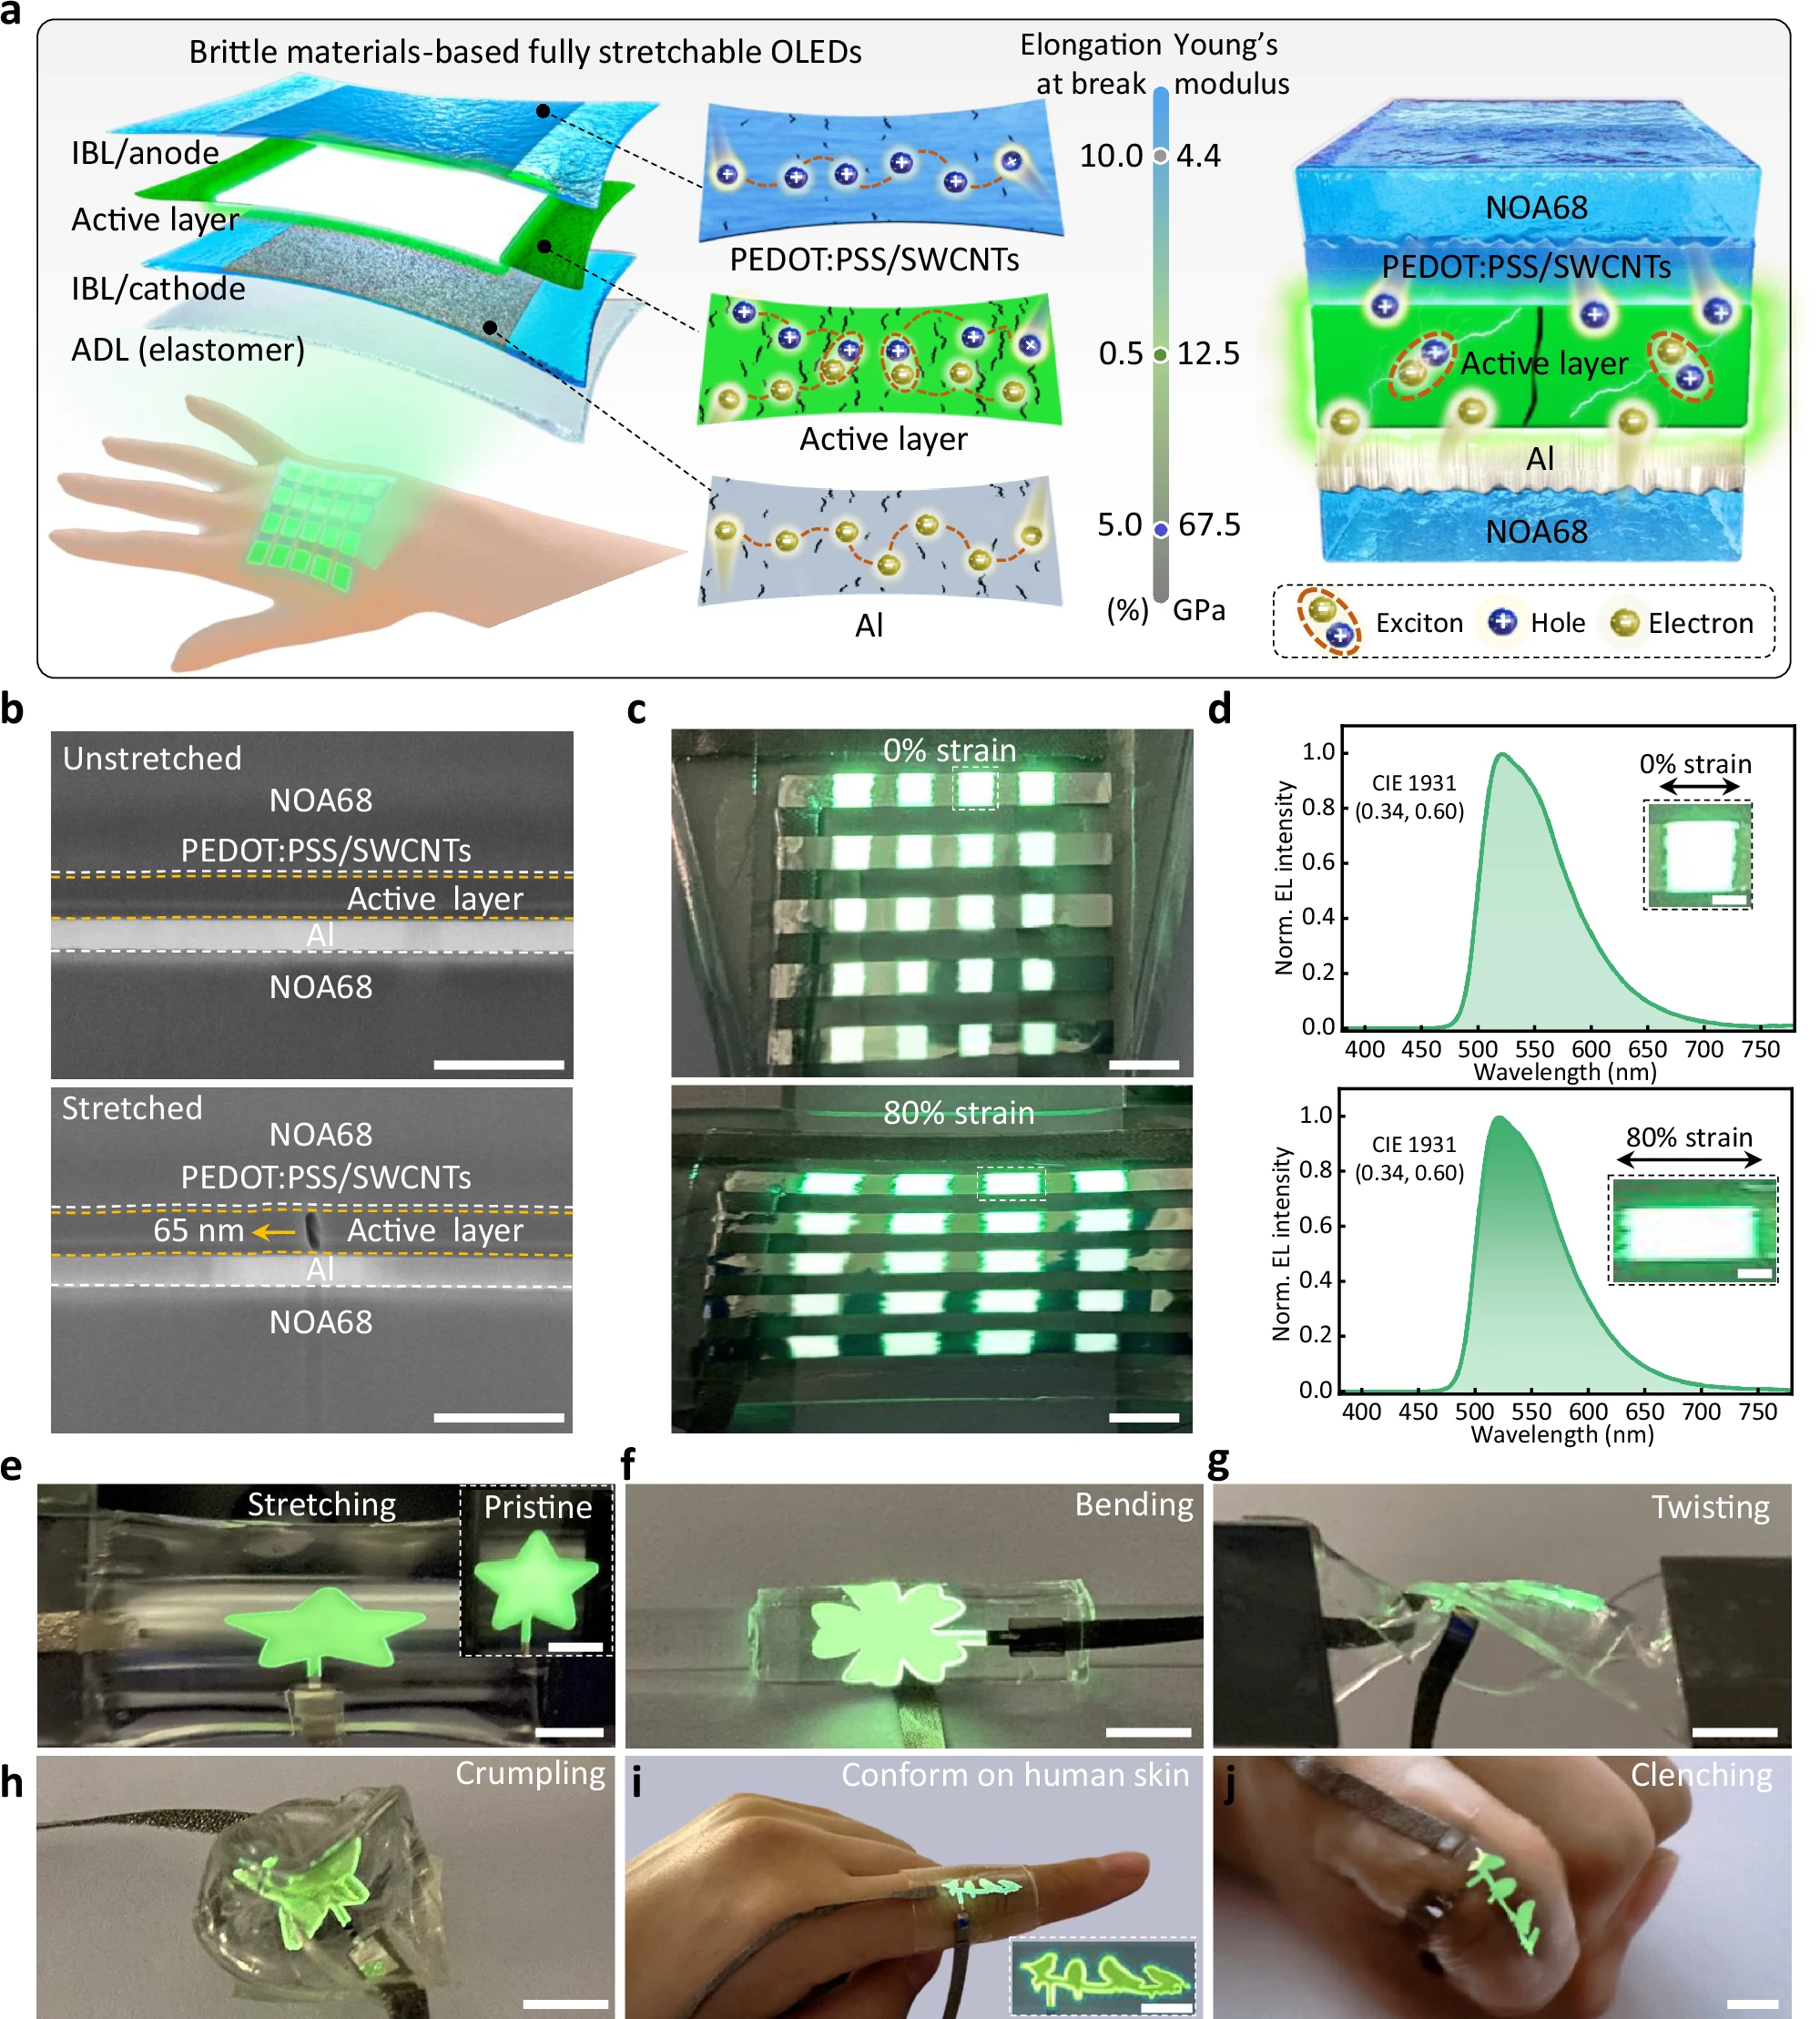
지금까지 신축성 OLED 연구는 전부 금이 가지 않게 막는 쪽이었습니다. 동북사범대 연구진은 반대로 갔습니다. 금이 어디에 어떤 방향으로 날지를 설계해, 폭 65나노미터짜리 크랙을 발광층 안에만 수직으로 세웠습니다. 가시광 파장의 10분의 1이라 눈에 보이지 않고, 세로 전류 경로는 끊기지 않습니다. 외부양자효율 24.7%로 종전 신축 소자 기록을 넘겼습니다.
DOI 10.1038/s41467-026-76917-2늘어나는 화면을 만드는 일에서 가장 곤란한 부품은 발광층이다. 지금 팔리는 OLED의 발광층은 진공 증착으로 쌓은 저분자 유기물인데, 이 재료는 1%도 늘어나지 못하고 끊어진다. 이 논문이 측정한 활성층의 파단신율은 약 0.5%다. 손목에 감기는 화면을 이야기하면서 정작 빛을 내는 층이 0.5%에서 부서진다면 논의가 성립하지 않는다.
그래서 이 분야는 오랫동안 “어떻게 하면 금이 가지 않게 할까” 를 물어 왔다. 동북사범대 연구진은 그 질문을 뒤집었다. 금은 어차피 간다. 그렇다면 어디에, 얼마나 좁게, 어느 방향으로 나게 할 것인가를 설계하자는 것이다.
결과부터 적으면, 소자는 전류효율 85.7 cd/A와 외부양자효율 24.7%를 냈다. 종전 신축성 저분자 OLED의 최고 기록이 47.9 cd/A · 17.0%였으니 효율을 깎아 신축성을 산 것이 아니다. 오히려 두 가지를 함께 올렸다.
1. 0.5%에서 끊어지는 재료를 굳이 쓰는 이유
먼저 왜 이 까다로운 재료를 고집하는지부터 정리해야 한다.
저분자 유기반도체는 색순도가 높고 막의 균일도가 좋다. 무엇보다 진공 증착으로 여러 층을 정밀하게 쌓을 수 있다. 지금 상용 OLED가 정공주입층·정공수송층·전자차단층·발광층·전자수송층을 나노미터 단위로 겹쳐 쌓는 것이 이 덕분이다. 고분자 반도체로 만든 소자는 발광 효율이 대체로 한 자릿수 배 낮다.
그러니 신축성 디스플레이가 실제 제품이 되려면 이 재료를 버릴 수 없다. 버리는 순간 효율이 함께 내려간다.
2. 지금까지의 두 갈래와 그 대가
기존 접근은 크게 둘이었다.
기하학적 신축(gs-OLED) 은 소자 자체는 딱딱하게 두고 모양으로 푸는 방식이다. 미리 늘려 둔 기판에 유연 소자를 붙였다가 놓아 주름을 만들거나, 딱딱한 섬을 늘어나는 배선으로 잇는다. 재료를 그대로 쓸 수 있다는 것이 장점이지만 표면이 물결치거나 발광이 섬 단위로 끊겨 화면이 고르게 보이지 않는다.
본질적 신축(is-OLED) 은 저분자를 탄성체나 고분자와 섞어 발광층 자체를 늘어나게 만든다. 화면은 고르지만 대가가 분명하다. 저분자가 효율을 내는 것은 분자들이 촘촘히 겹쳐 쌓인 π–π 적층 덕분인데, 탄성체를 섞는 순간 그 적층이 흐트러진다. 효율과 신축성이 서로를 깎아 먹는 구조다.
숫자로 보면 이렇다. 이 방식의 최고 기록은 전류효율 47.9 cd/A, 외부양자효율 17.0%, 최대 신장 60%, 20% 변형에서 반복 100회였다.
3. 막지 않고, 낸다
연구진이 택한 길은 세 번째다. 논문은 이것을 능동 크랙 공학(active crack engineering) 이라 부른다.
발상은 간단하다. 소자를 통째로 늘리는 대신, 발광층을 아주 좁은 간격의 수많은 미세 소자로 쪼갠다. 쪼개진 조각들 사이의 틈이 늘어남을 흡수하고, 조각 자체는 원래대로 남아 빛을 낸다. 이 틈이 바로 유도된 나노크랙이다.
여기서 이 전략이 성립하려면 두 가지가 동시에 참이어야 한다.
첫째, 틈이 보이면 안 된다. 측정된 크랙 폭은 약 65나노미터다. 가시광 파장이 400~700나노미터이므로 크랙이 파장의 10분의 1 수준이고, 회절로 어두운 줄무늬가 생기지 않는다. 눈에 띄는 균열이 아니라 광학적으로 존재하지 않는 것에 가깝다.
둘째, 전류 경로가 끊기면 안 된다. OLED의 전하는 위아래로 흐른다. 크랙이 수직으로만 나면 발광층을 옆으로 나눌 뿐 세로 경로는 그대로 남는다. 반대로 크랙이 옆으로 누우면 그 순간 전극과 발광층이 갈라져 소자가 죽는다. 그래서 이 연구의 실제 과제는 “크랙을 만드는 일”이 아니라 “크랙을 세로로만 세우는 일” 이다.
4. 완충층을 위아래로 덮는다
층 구성을 보면 설계 의도가 드러난다.
맨 아래에 변형 적응층(ADL) 이 있다. 3M VHB 4918 탄성체로, 파단신율이 860%다. 늘어남을 실제로 감당하는 층이다. 문제는 이 층의 탄성률이 15.6 kPa인데 그 위에 올라갈 기능층 전체의 탄성률은 33.6 GPa라는 것이다. 200만 배 차이 나는 두 층을 맞대면 경계에 응력이 몰린다.
그래서 그 사이에 계면 완충층(IBL) 을 넣는다. 자외선으로 굳히는 티올-에스터계 접착제 NOA68이고, 탄성률 127.4 MPa로 두 층의 중간에 앉는다. 알루미늄 음극과는 Al–S 결합을, 양극과는 C=S 결합을 만들어 계면이 물리적으로 맞물린다.
핵심은 이 완충층을 기능층 아래뿐 아니라 위에도 한 겹 더 덮었다는 데 있다. 세 가지 구조를 비교한 결과가 이 논문에서 가장 분명한 대목이다.
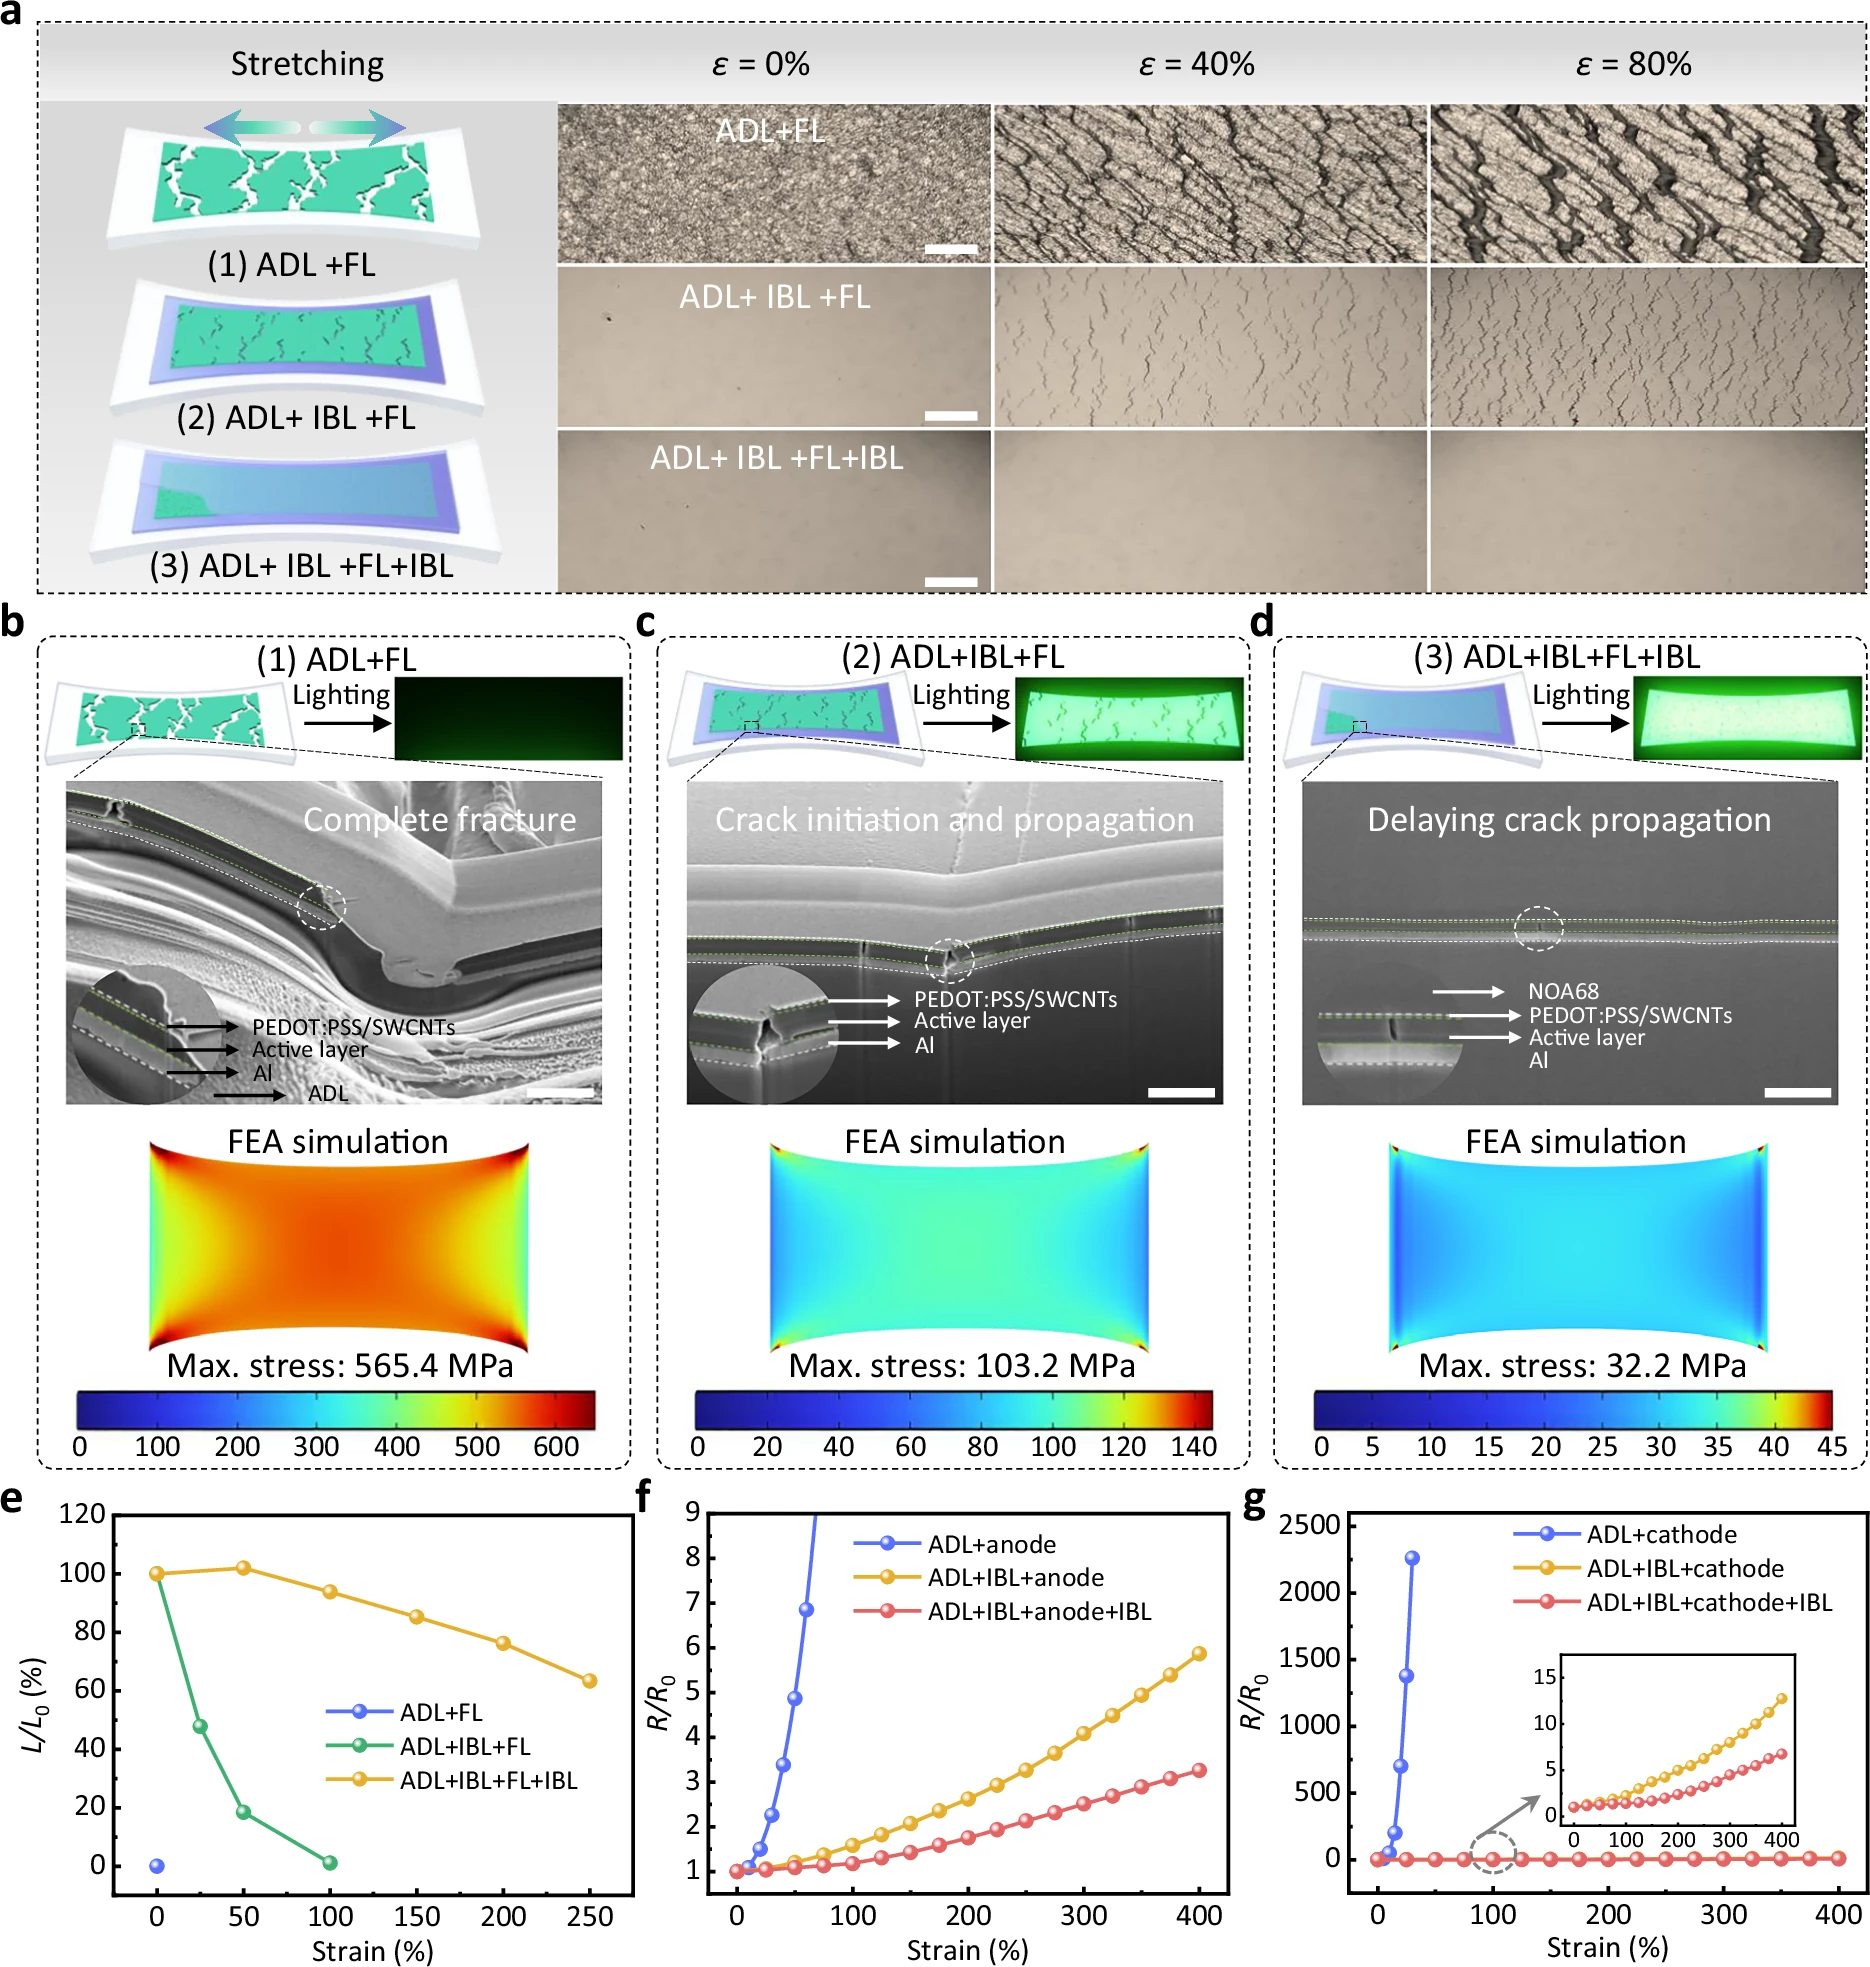
유한요소해석으로 계산한 소자 중앙부의 최대응력은 이렇게 내려간다.
| 구조 | 최대응력 (80% 변형) | 결과 |
|---|---|---|
| 적응층 + 기능층 | 565.4 MPa | 40% 변형에서 수십 마이크로미터 균열, 면적의 46.4% |
| 적응층 + 완충층(아래) + 기능층 | 103.2 MPa | 균열 폭은 줄었으나 위층이 무방비 |
| 적응층 + 완충층 + 기능층 + 완충층 | 32.2 MPa | 80% 변형에서 표면 균열 없음, 발광층 안에 65 nm 크랙만 |
응력이 17.6배 줄었다. 그리고 휘도 곡선에서 눈에 걸리는 값이 하나 있다. 위아래를 모두 덮은 구조는 50% 늘렸을 때 휘도가 초기의 102%다. 늘렸는데 오히려 밝아진 것인데, 상부 발광 구조에서 층 간격이 미세하게 변하며 광학 공진 조건이 달라진 결과로 읽힌다.
전극의 저항도 함께 확인해 둘 만하다. 400% 변형에서 양극의 저항은 초기의 3.3배, 음극은 6.8배에 그친다. 전하 주입이 유지된다는 뜻이고, 소자가 250%까지 켜져 있을 수 있는 물리적 근거가 여기 있다.
5. 전극의 비대칭이 크랙의 방향을 정한다
크랙을 세로로 세우는 장치는 완충층이 아니라 위아래 전극의 물성 차이다. 연구진은 세 가지 조합을 만들어 이를 보였다.
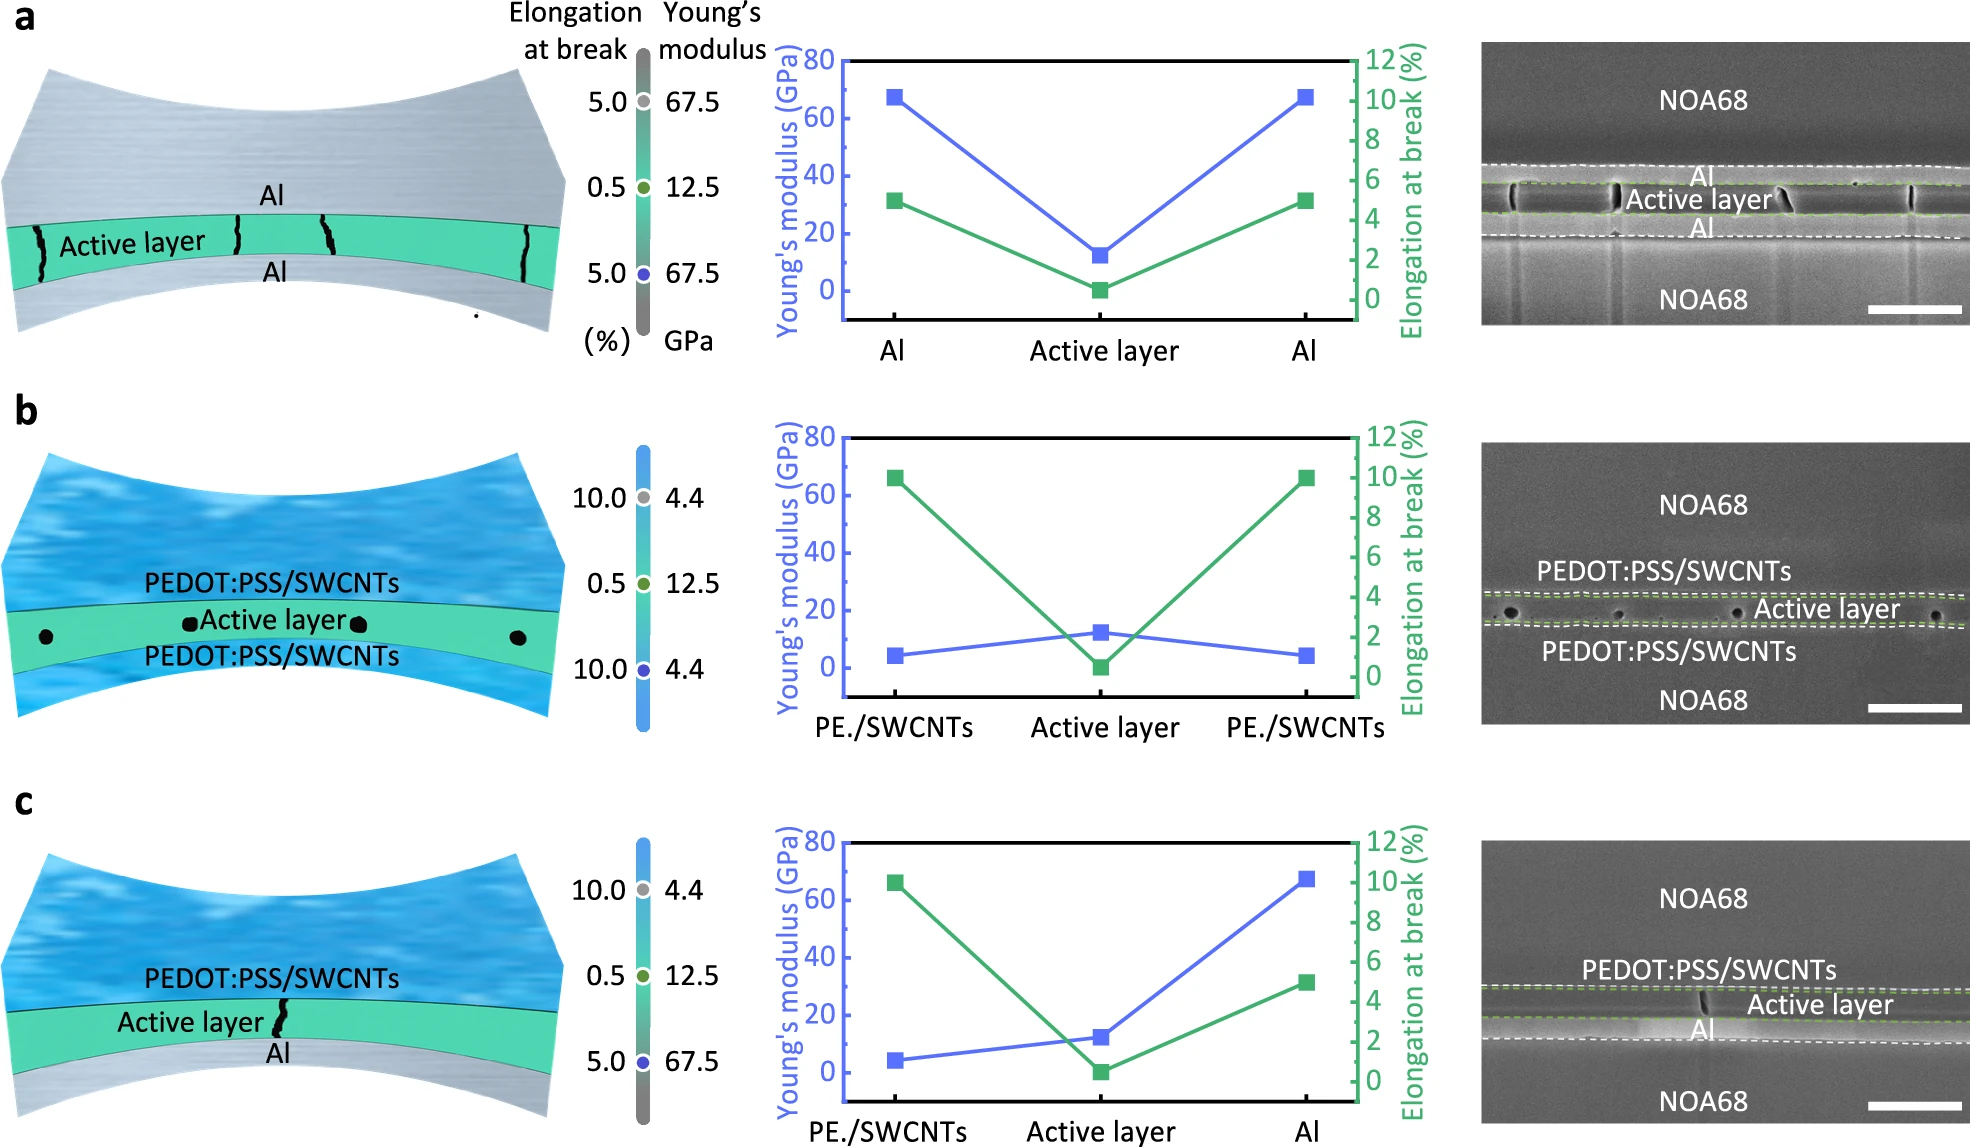
양쪽 다 알루미늄(둘 다 단단함). 탄성률 67.5 GPa에 파단신율 5%인 알루미늄이 12.5 GPa · 0.5%인 발광층을 위아래에서 누른다. 수직 관통 크랙이 아주 많이 생긴다. 크랙 방향은 맞지만 밀도가 과하다.
양쪽 다 PEDOT:PSS/탄소나노튜브(둘 다 무름). 탄성률 4.4 GPa로 발광층과 비슷하고 파단신율은 10%다. 계면 크랙은 없지만, 대신 발광층 안에 방향 없는 둥근 크랙이 흩어져 생긴다. 전류 경로를 어디서 끊을지 예측할 수 없다.
아래는 무르고 위는 단단하게(비대칭). 양극 4.4 GPa · 10%, 음극 67.5 GPa · 5%. 이 기울기가 응력에 방향을 주고, 크랙은 가로 어긋남 없이 세로로만 자란다. 이 조합이 채택됐다.
정리하면 완충층은 응력의 크기를 줄이고, 전극의 비대칭은 크랙의 방향을 정한다. 둘이 각각 다른 일을 한다.
6. 자외선 140초라는 창
완충층은 자외선으로 굳히는 재료라 조사 시간이 곧 공정 변수다. 이 부분이 산업 쪽에서 가장 실감 나는 대목이다.
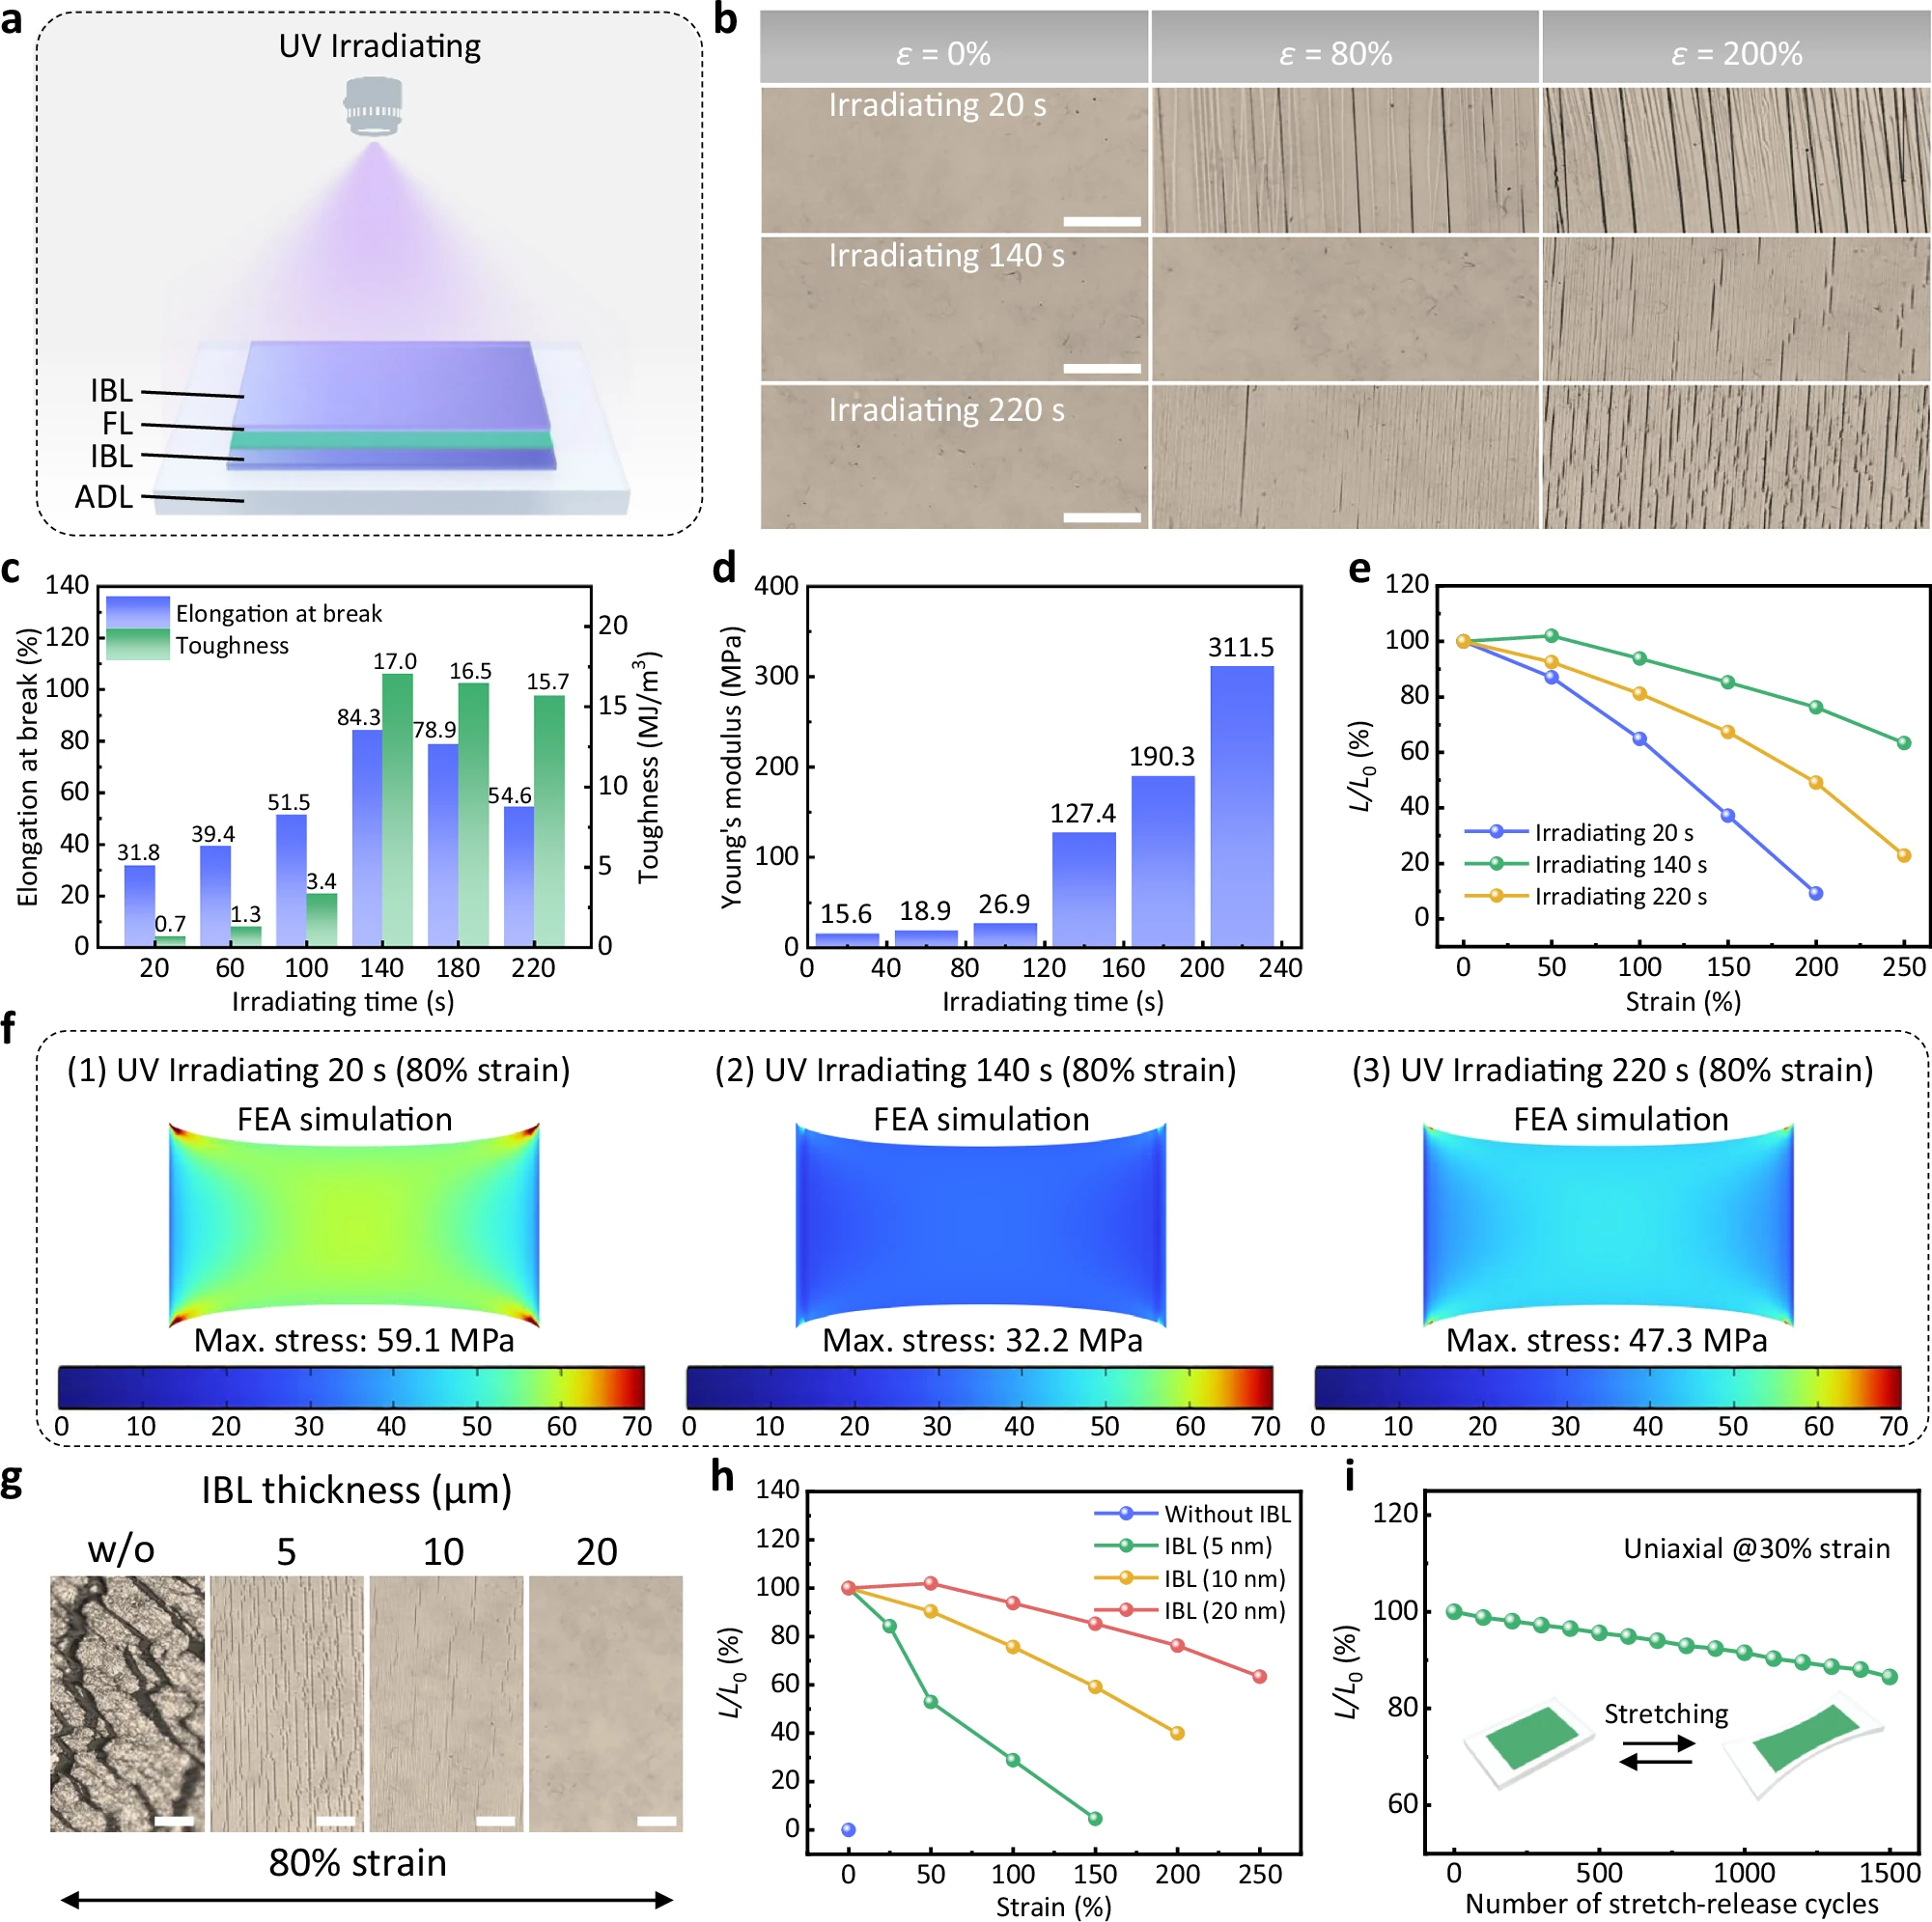
20초만 쬐면 가교가 덜 돼 파단신율 31.8%, 인성 0.72 MJ/m³에 그친다. 80%만 늘려도 소자 표면 전체에 균열이 번진다.
140초에서 파단신율 84.3%, 인성 17.0 MJ/m³로 정점을 찍는다. 고분자 사슬이 적당히 얽혀 서로 미끄러지며 응력을 흘려보낼 수 있는 상태다. 이때 소자는 200% 변형에서도 표면에 가는 금 몇 줄만 보인다.
220초까지 밀면 과가교가 일어난다. 사슬이 움직이지 못하게 묶여 파단신율은 54.6%로 떨어지고, 탄성률만 311.5 MPa로 치솟는다. 응력이 가교점에 몰려 오히려 파괴가 시작되는 자리를 만든다.
탄성률만 보면 계속 좋아지는 것처럼 보이는데 소자는 반대로 나빠진다. 재료 물성 하나만 붙들고 공정을 최적화하면 놓치는 종류의 문제다.
완충층 두께도 같이 잡아야 한다. 0에서 20 마이크로미터로 두껍게 갈수록 미세균열 면적이 줄고, 20 마이크로미터에서는 **200% 변형에서 휘도 76.2%**를 지킨다.
7. 네 가지 색, 그리고 반복
전략이 특정 발광체에만 통하는 것이라면 논문 한 편으로 끝난다. 연구진은 발광체를 바꿔 같은 구조를 다시 만들었다.
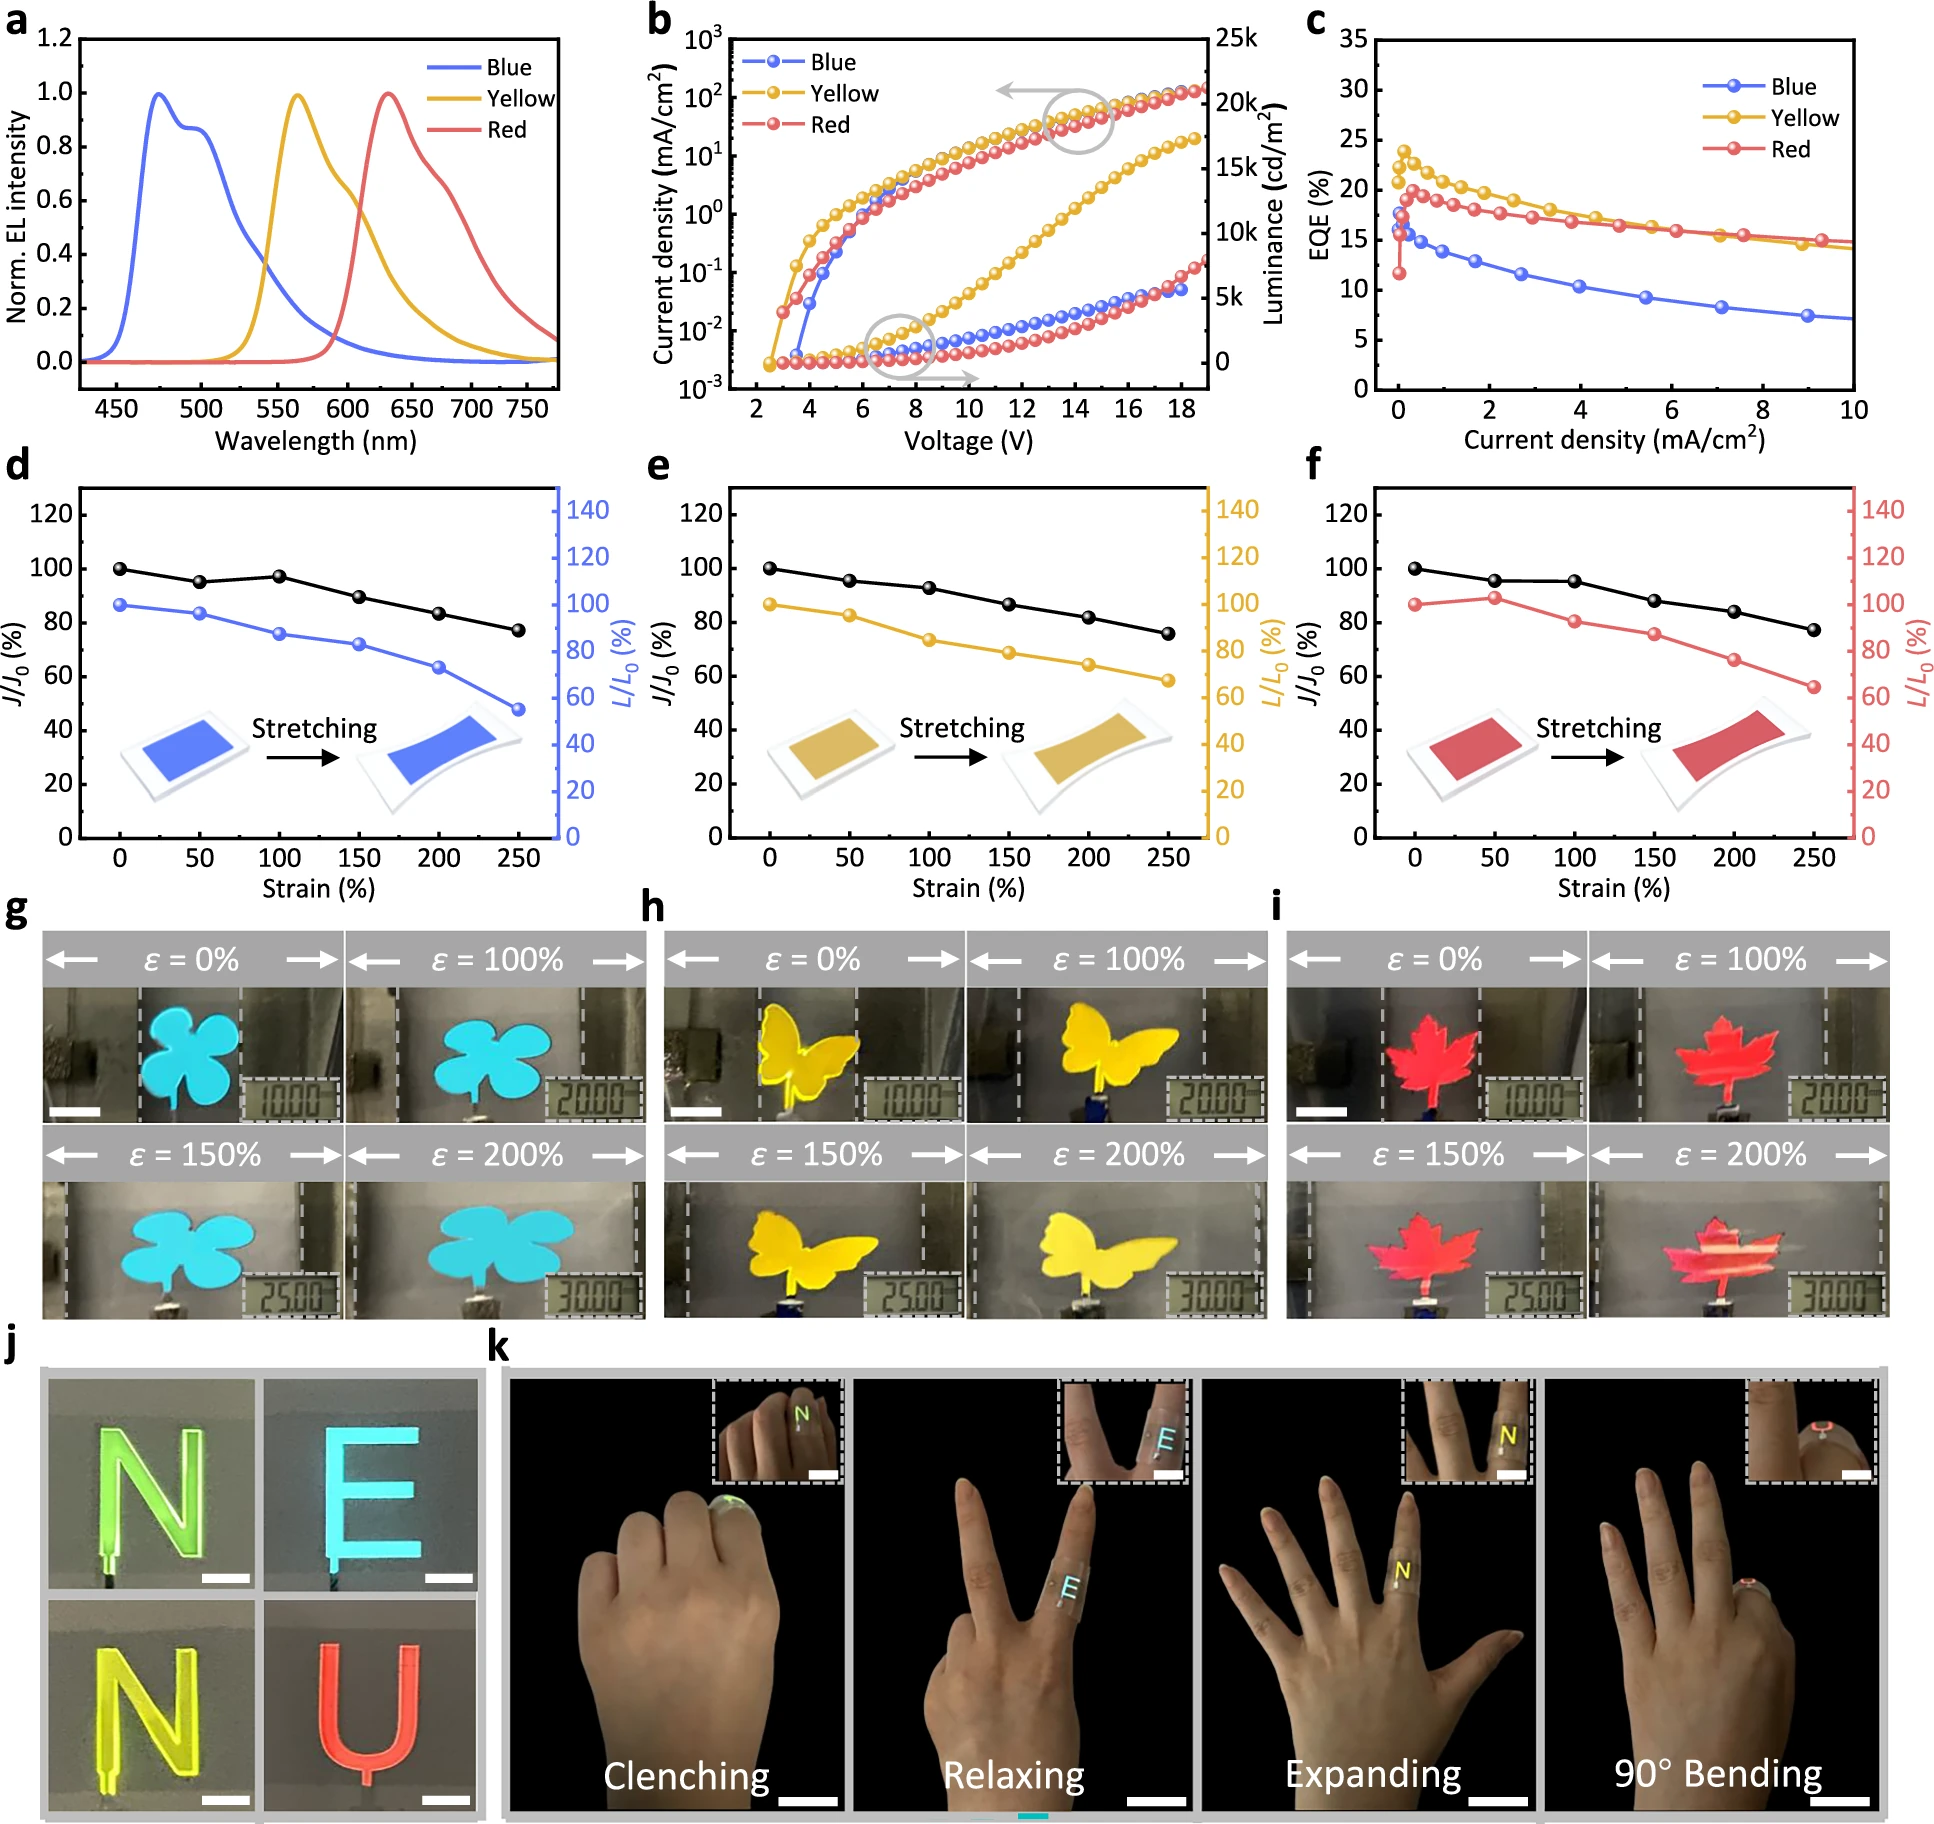
| 색 | 발광체 | 주 발광 파장 | 구동 시작 전압 | 최대 휘도 | 최대 EQE |
|---|---|---|---|---|---|
| 녹 | Ir(ppy)3 | 520 nm | 2.5 V | 16,050 cd/m² | 24.7% |
| 청 | Firpic | 472 nm | 3.5 V | 5,660 cd/m² | 17.7% |
| 황 | PO-01 | 560 nm | 2.5 V | 17,320 cd/m² | 23.9% |
| 적 | Ir(piq)3 | 628 nm | 3.0 V | 7,940 cd/m² | 19.9% |
세 색 모두 100% 변형 후에도 전류밀도는 90% 이상, 휘도는 80% 이상 남았고, 패턴을 넣은 소자는 200% 변형에서도 발광이 고르게 유지됐다.
반복 내구성은 이렇다.
- 30% 단축 인장 1,500회 후 휘도 86.5% 유지
- 20% 이축 인장 1,500회 후 81.2%
- 굽힘 반경 1 mm에서 90.4%
- 5 mm 반경 10,000회 굽힘 후 80.4%
8. 250%라는 숫자를 정확히 읽으면
이 논문에서 가장 눈에 띄는 수치는 250%이고, 그만큼 정확히 읽어야 한다.
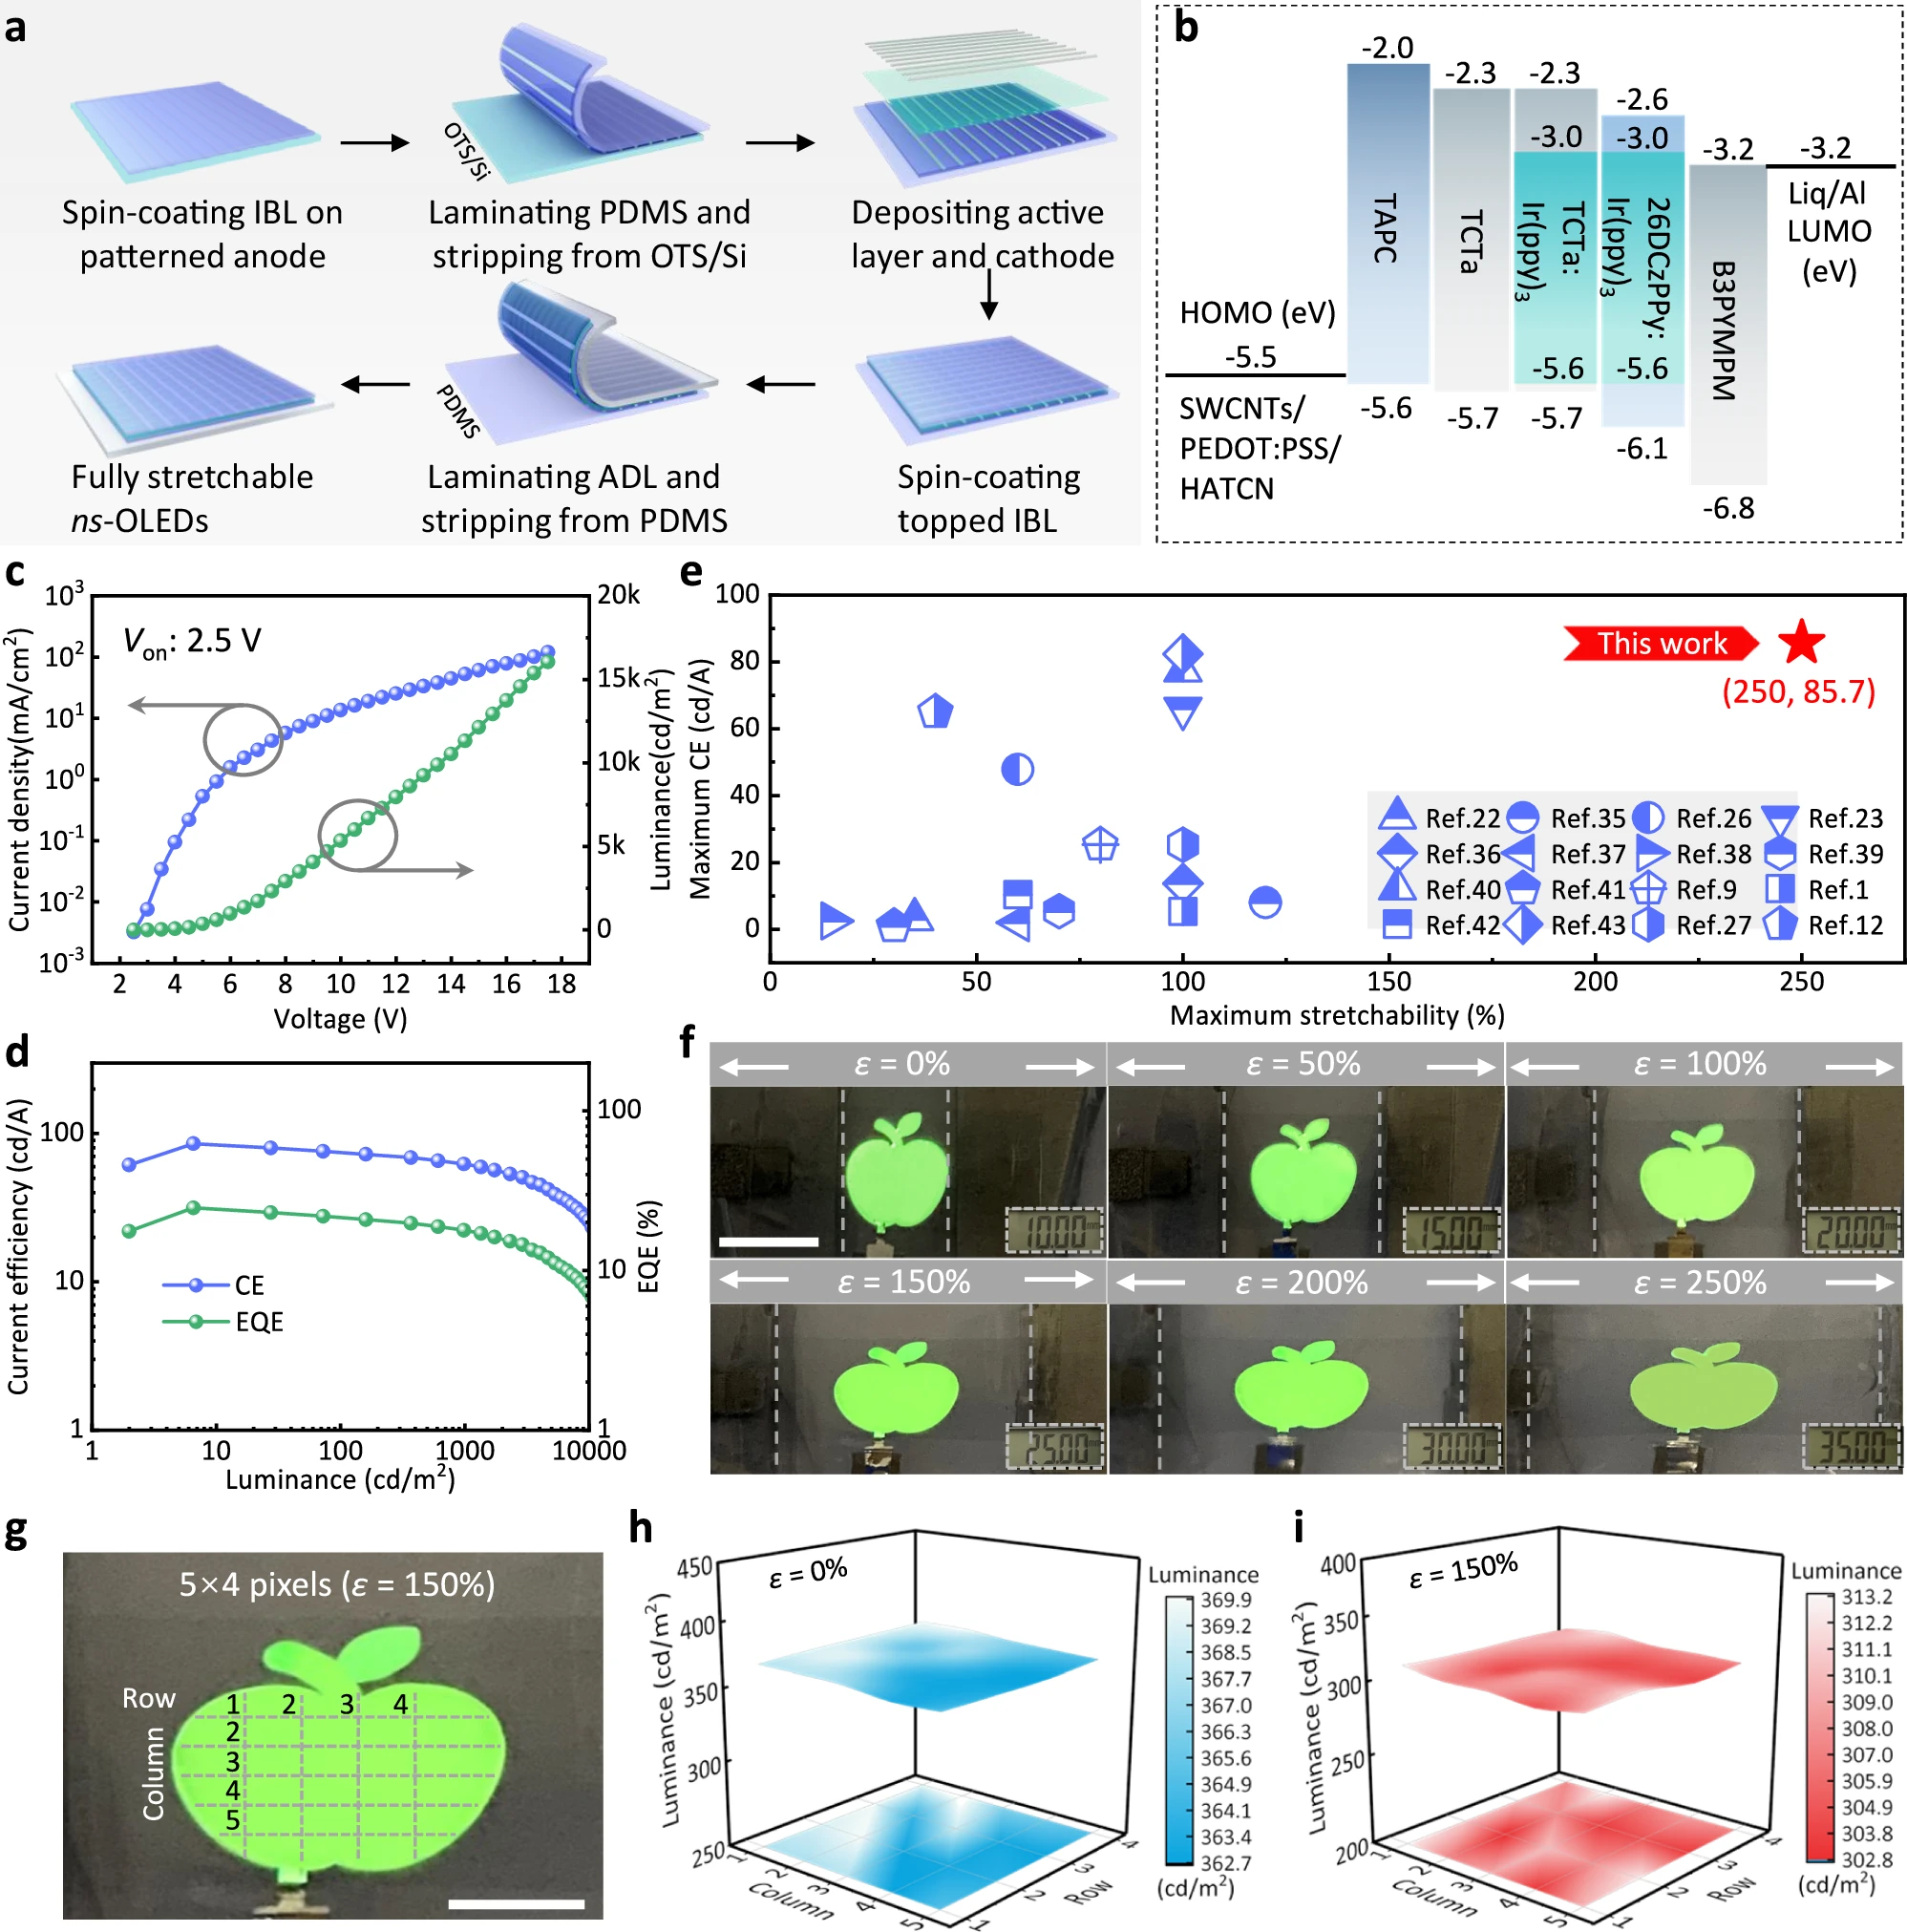
논문은 이 값을 “전체 전극 면적이 250% 확장된 상태이며, 이때 발광 영역 자체의 신장은 약 50%” 라고 밝혀 두었다. 소자 전체를 두 배 반 늘렸을 때 빛을 내는 부분이 실제로 겪는 변형은 그 일부라는 뜻이다. 발광 영역 바깥의 탄성체와 배선이 늘어남을 먼저 나눠 가져간다.
그렇다고 250%가 부풀려진 값은 아니다. 손목이나 손가락 관절에 붙는 소자가 실제로 겪는 것은 모듈 전체의 변형이고, 그 조건에서 화면이 켜져 있는지가 관건이기 때문이다. 다만 “발광층이 250% 늘어났다”로 읽으면 틀린다. 발광층이 250% 늘어났다면 이 논문의 전제인 0.5% 파단신율과 앞뒤가 맞지 않는다.
같은 이유로 83.2%와 63.4%를 구분해야 한다. 250% 변형에서 유지되는 것은 전류효율(cd/A) 기준 83.2%이고, 휘도 기준으로는 63.4%다. 전류를 더 흘려 밝기를 보전한 것이 아니라, 단위 전류당 효율이 그만큼 남아 있다는 뜻이다.
한 가지 더. 이 논문은 Article in Press다. 심사를 통과한 원고를 정식판보다 먼저 공개한 상태이므로, 최종 편집본에서 수치가 조정될 여지가 있다.
9. 산업에 닿는 지점
이 연구에서 가장 산업적인 문장은 효율도 신장률도 아니고 재료 목록에 있다.
소자의 유기층은 HATCN · TAPC · TCTa · 26DCzPPy · B3PYMPM · Ir(ppy)3으로 되어 있다. 전부 상용 재료다. 완충층 NOA68과 적응층 3M VHB 4918도 카탈로그에서 살 수 있는 물건이고, 증착도 기존 고진공 열증착 그대로다.
신축성 소자 논문 상당수가 맞춤 합성 재료를 전제로 하는 것과 대비된다. 새 재료를 개발해 얻은 성능이 아니라 이미 쓰고 있는 재료를 어떻게 쌓느냐를 바꿔서 얻은 성능이라면, 재료사와 패널사 어느 쪽에도 새로운 조달 부담이 생기지 않는다.
물론 넘어야 할 것이 남아 있다. 상부 발광 구조에 봉지(encapsulation)를 어떻게 얹을지, 늘어나는 상태에서 박막 트랜지스터로 화소를 구동할 수 있을지는 이 논문의 범위 밖이다. 4×5 화소 어레이는 능동 구동이 아니다.
그럼에도 “금이 가지 않게 한다”에서 “금이 어디에 날지 정한다”로 질문을 옮긴 것 자체가 이 논문의 기여다. 파단신율 0.5%짜리 재료를 250% 늘어나는 소자에 쓸 수 있다면, 같은 논리가 적용될 취성 재료는 발광층 말고도 많다.
- 파단신율
- 재료가 끊어지기 직전까지 늘어난 정도. 저분자 유기 발광층은 0.5%, 이 소자의 탄성체 적응층은 860%다.
- 능동 크랙 공학
- 균열을 막는 대신 위치·폭·방향을 설계해 유도하는 접근. 이 논문의 핵심 개념이다.
- 계면 완충층(IBL)
- 탄성률이 크게 다른 두 층 사이에 넣어 응력을 분산시키는 중간 물성 층. 여기서는 자외선 경화 접착제 NOA68이다.
- 유한요소해석(FEA)
- 구조를 잘게 나눠 응력 분포를 계산하는 수치해석. 이 논문에서는 세 구조의 중앙부 최대응력을 비교하는 데 썼다.